
Publicado em: 7 de maio de 2026
Por: Yanwei Hu, Especialista Técnico em Ligas Metálicas da Cymber Metal
Bom dia a todos,
Yanwei Hu, da Cymber Metal.
As ligas de cobre são um dos grupos de materiais mais incompreendidos em uma oficina de usinagem de precisão. Os engenheiros frequentemente as escolhem por sua condutividade, resistência à corrosão ou desempenho em relação ao desgaste, apenas para ver um bloco de cobre puro danificar a fresa ou desgastar as pastilhas em menos de uma hora. Raramente isso é um problema de parâmetros. Quase sempre é um problema de seleção da liga — e acontece antes mesmo do fuso começar a girar.
Na Cymber Metal, usinamos ligas de cobre com tolerâncias rigorosas como um serviço de rotina. A pergunta que mais ouvimos dos engenheiros é simples: “Qual liga devo usar?” Este guia oferece uma resposta direta e prática, baseada na nossa experiência diária na fábrica. Ele aborda as classificações de usinabilidade por família de liga, como a composição afeta as tolerâncias que você pode realisticamente obter, parâmetros CNC recomendados para ferramentas de metal duro e aço rápido, geometria da ferramenta e revestimentos que previnem a formação de aresta postiça, além de estratégias de fluido de corte que mantêm as superfícies limpas.
Classificações de usinabilidade nas principais famílias de ligas de cobre
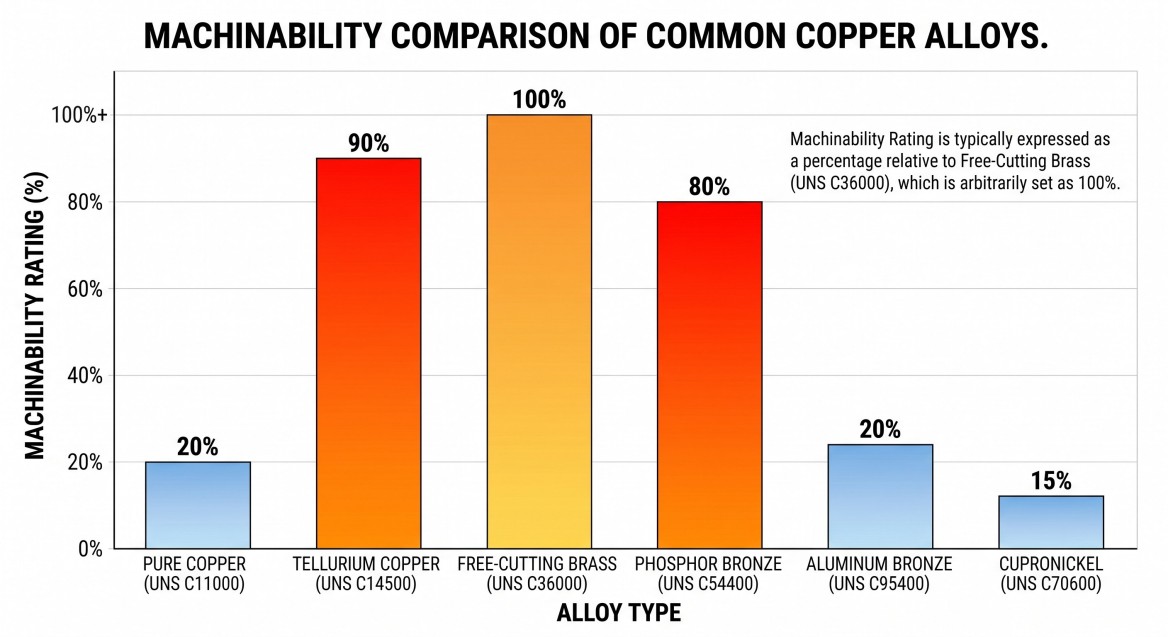
O índice de usinabilidade varia de 0 a 100, tendo como referência o latão de corte livre (CW614N / C36000 = 100). Um número baixo significa cavacos pegajosos, quebra de cavacos deficiente, acúmulo de calor e aderência da ferramenta. Também significa tempos de ciclo mais longos e custos de ferramental mais elevados.
- Cobre puro (C10100 / C11000)Aproximadamente 20 no índice. Este é o valor mais baixo de qualquer liga de cobre comumente usinada. O material é tão dúctil que produz cavacos contínuos e fibrosos que se espalham pela face da ferramenta. Essas ligas ainda são escolhidas quando a condutividade elétrica máxima (100–101% IACS) é imprescindível — barramentos, guias de onda e dissipadores de calor. Os tempos de ciclo em cobre puro podem facilmente ser várias vezes maiores do que em latão para a mesma geometria.
- Cobre telúrio (C14500): 80–90. O telúrio cria partículas dispersas de telureto de cobre que atuam como pontos de quebra de cavacos, transformando os cavacos pegajosos de cobre puro em segmentos curtos e fáceis de manusear. A condutividade permanece alta (em torno de 90–96% IACS). Para conectores, contatos usinados e acessórios de precisão que exigem tanto condutividade quanto usinabilidade, o C14500 geralmente é a melhor opção.
- Latão com chumbo (CW614N / C36000): 100. Ainda é o padrão de referência para formação de cavacos e qualidade da superfície.
- Bronze fosforosoAproximadamente 30. Melhor que o cobre puro, com cavacos mais fáceis de remover, mas ainda mais fibroso que os aços com chumbo.
- Bronze de alumínio (C95500): 10–60, dependendo da composição exata. Ele esquenta bastante e é abrasivo para as ferramentas.
- Cuproníquel (C70600)Possui usinabilidade moderada, mas sofre endurecimento por deformação sob forças de corte, o que leva a um desgaste da ferramenta maior do que o indicado pelo índice.
-
Como a composição da liga afeta as tolerâncias e o acabamento superficial.
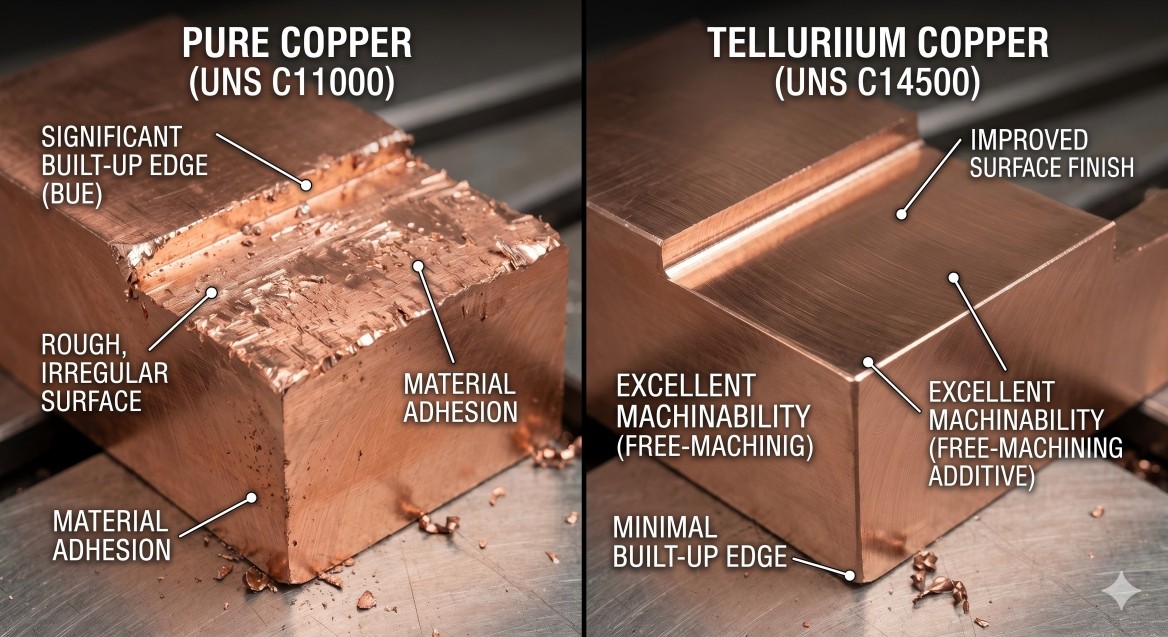
Ligas dúcteis e aderentes como C10100 e C11000 sofrem deflexão sob forças de corte e retornam à sua forma original de maneira imprevisível. Manter tolerâncias rigorosas em cobre puro exige fixações extremamente rígidas, parâmetros conservadores e controle de processo experiente.
O aço C14500 e o latão com chumbo apresentam estabilidade dimensional em condições normais de usinagem CNC. Tolerâncias rigorosas podem ser alcançadas com ferramentas de metal duro padrão e velocidades adequadas.
Bronzes de alta resistência, como o C95500, são dimensionalmente estáveis, mas geram calor significativo. A expansão térmica acima de 100 °C na peça pode causar alterações nas tolerâncias. Uma estratégia de refrigeração controlada por inundação não é opcional em trabalhos de precisão com bronze de alumínio — é o mecanismo que mantém a peça dentro das especificações.
O acabamento superficial segue o mesmo padrão: o cobre puro produz valores de Ra mais altos sem ferramentas especializadas, pois a adesão espalha a superfície. Acabamentos espelhados em C10100 geralmente exigem ferramentas diamantadas ou lapidação posterior. C14500 e latão produzem valores de Ra limpos, abaixo de 1,6 μm, com parâmetros padrão.
-
Parâmetros CNC recomendados para ligas de cobre
Use esses valores como pontos de partida conservadores e ajuste-os com base na formação real das fichas.
Parâmetros de ferramentas de metal duro (pontos de partida)
- Cobre puro (C10100/C11000): 200–500 SFM, 0,004–0,008″ por dente, profundidade axial de corte não superior a 1,5×D. Reduza ainda mais a profundidade quando ocorrer comportamento de lasca pegajosa.
- Cobre telúrio C14500 e latão com chumbo CW614N: 500–600 SFM, 0,003–0,006″ por dente, profundidade de corte radial não superior a 0,5×D para fresamento.
- Bronze fosforoso: 300–500 SFM, 0,003–0,006″ por dente.
- Bronze de alumínio C95500: 200–400 SFM somente com carboneto (HSS não é prático para produção).
-
Cálculo de RPMRPM = (SFM × 3,82) / diâmetro da ferramenta. Reduza o SFM em 20% para operações de ranhuramento.
Para ferramentas de aço rápido (HSS), o limite superior prático é de 60 a 100 SFM para latão e de 80 a 100 SFM para cobre puro. Não utilize HSS em bronze de alumínio na produção.
-
Geometria da ferramenta e revestimentos que previnem o acúmulo de material na aresta de corte.
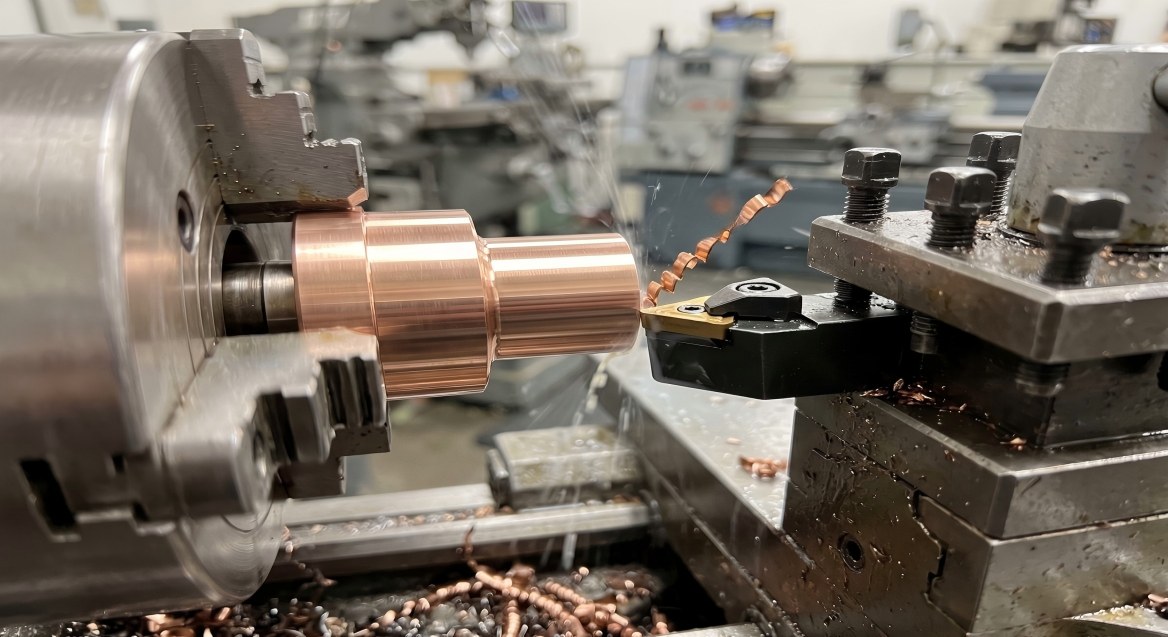
A formação de aresta postiça é o principal modo de falha na usinagem de ligas de cobre. A geometria da ferramenta que a previne começa com ângulos de ataque positivos de 10 a 20°. Um ângulo de aresta de corte de 90° (κr = 90°) ajuda a evitar o espalhamento em materiais propensos à adesão.
Mantenha o raio da ponta da fresa abaixo de 1,5 vezes a taxa de avanço. Raios de ponta excessivamente grandes causam atrito em vez de corte e aceleram a formação de aresta postiça.
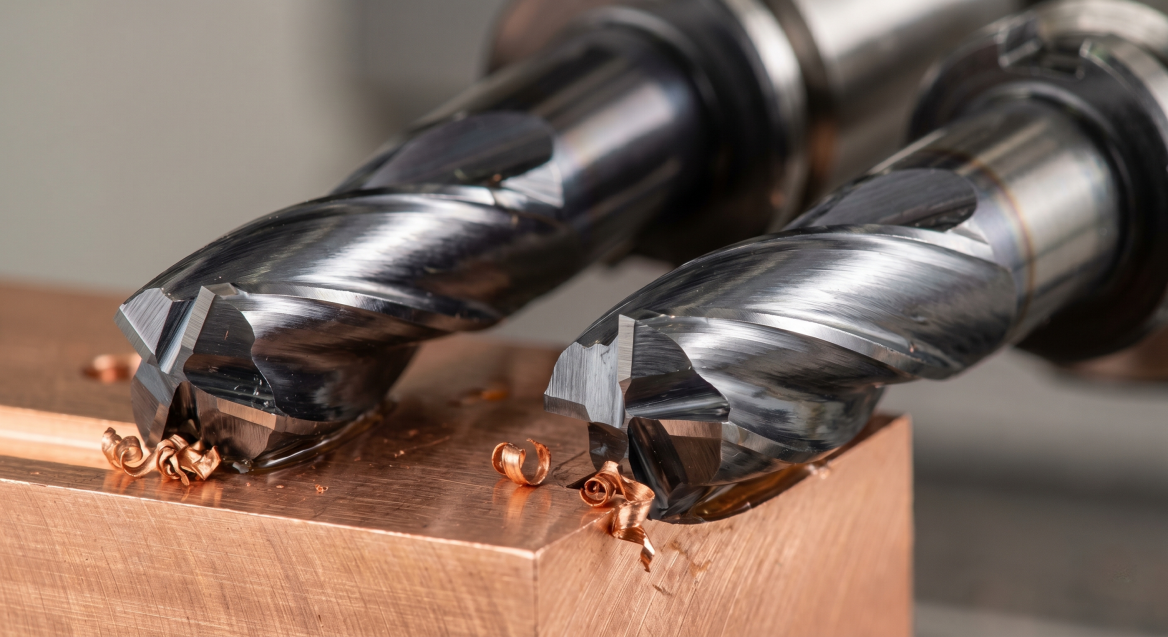
Em relação aos revestimentos: Diamante amorfo (PVD) e ZrN são ótimas opções para cobre. Eles têm baixa afinidade química com o cobre e ajudam a manter o fio de corte. O AlTiN geralmente não é recomendado para ligas de cobre.
-
Fluido de corte e gerenciamento de cavacos
O resfriamento por inundação com óleo solúvel ou fluido semissintético a uma concentração de 10 a 20% é o mais indicado. Direcione o fluido para a interface ferramenta-peça. Evite fluidos de corte com aditivos ativos de enxofre ou cloro, pois eles descolorem o cobre e deixam manchas difíceis de remover.
Para trabalhos de alta precisão, fluidos totalmente sintéticos ou névoa de álcool isopropílico combinados com ar comprimido costumam proporcionar os resultados mais limpos.
Selecionando a liga de cobre adequada para sua aplicação
Comece pelos requisitos da candidatura e, em seguida, analise retroativamente até chegar à nota:
- Condutividade máxima não negociável → C10100 ou C11000 (aceitar a usinabilidade inferior).
- Condutividade + boa usinabilidade → Cobre telúrio C14500.
- Usinabilidade máxima em trabalhos gerais → Latão com chumbo CW614N.
- Resistência à corrosão + desempenho ao desgaste → Bronze fosforoso ou bronze de alumínio C95500.
- Resistência à fadiga para contatos e molas de precisão → C17200 cobre-berílio.
Se você precisarCobre de zircônio de cromoor Compósitos de cobre-alumínioNosso catálogo completo está disponível emhttps://www.cymbermetal.com/Para atender às suas necessidades específicas.
Na Cymber Metal, mantemos em estoque todos os principais tipos de ligas de cobre em um amplo inventário disponível.C10100/C11000 puro, cobre telúrio C14500,bronze fosforoso, bronze de alumínio, cobre berílio, cuproníquele ogama completa de latão— todos fornecidos com certificações ASTM/AMS e testes de lote realizados por terceiros. Usinagem de precisão CNC está disponível diretamente na mesma instalação.
Você pode explorar a gama completa emPágina do produto CYMBER METALou visite o nossoArmazéns com estoque pronto Para visualizar os níveis de estoque atuais em tempo real.
-
Considerações finais
A escolha da liga de cobre correta para usinagem CNC determina o tempo de ciclo, a vida útil da ferramenta e a tolerância final — e essa decisão ocorre antes mesmo de qualquer parâmetro ser definido. Primeiro, escolha a liga certa. Depois, ajuste os parâmetros. O material fará o resto.
Se você estiver trabalhando com um componente de cobre de precisão com tolerâncias rigorosas e precisar de ajuda para confirmar a liga correta, a equipe técnica da Cymber Metal pode analisar seu desenho e recomendar a liga mais adequada para sua aplicação.
Pronto para começar? Envie-nos seu desenho — daremos conselhos diretos e práticos, além de um cronograma realista, em poucas horas.
-
Entre em contato conosco para obter suporte em projetos CNC de liga de cobre.
Data da publicação: 07/05/2026